Прямые шлифмашины: профессиональный инструмент для точной обработки
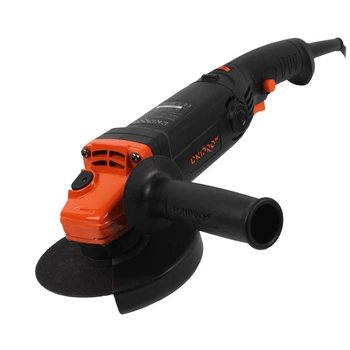
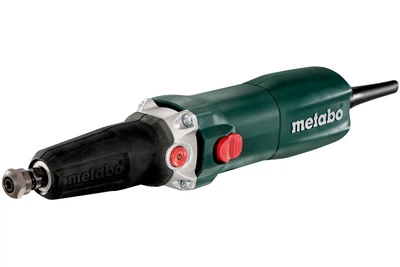
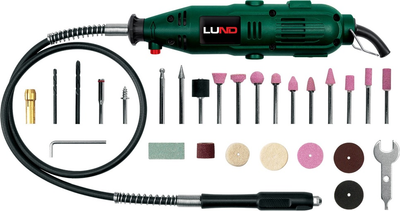
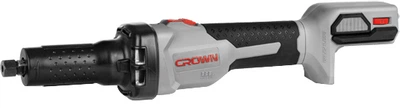
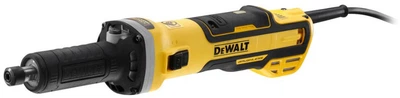
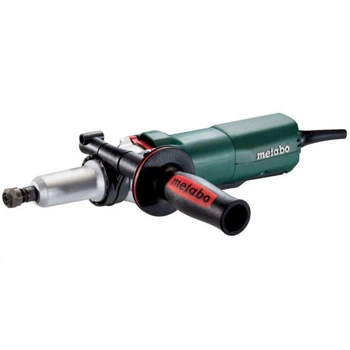
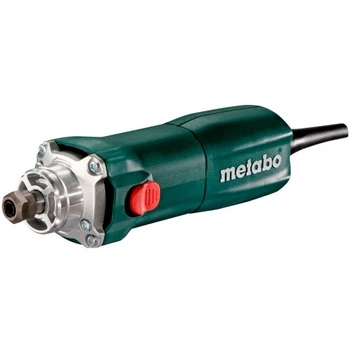
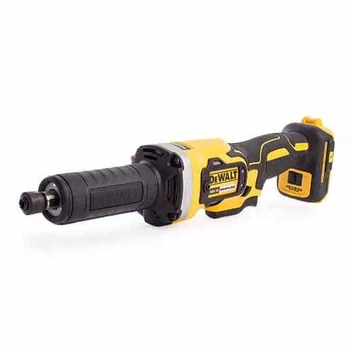
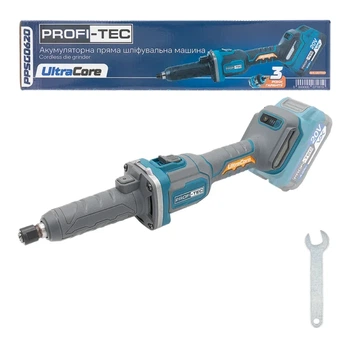
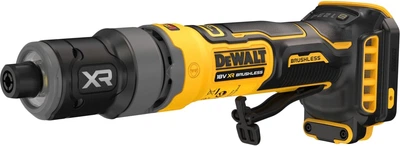
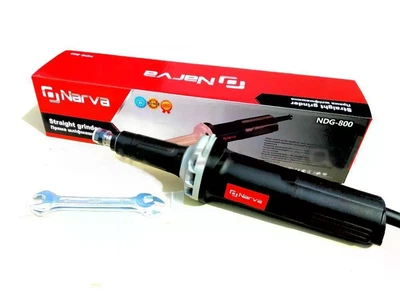
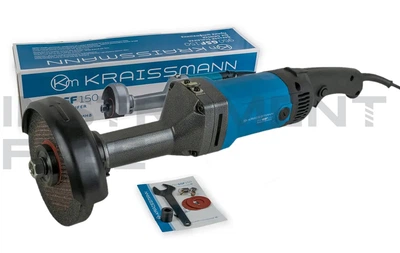
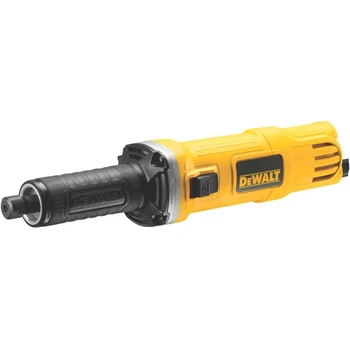
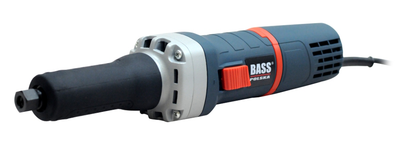
Прямая шлифмашина — это высокооборотистый силовой электроинструмент, конструктивная архитектура которого базируется на прямом приводе. В отличие от угловых моделей, здесь ось вращения шпинделя является строгим геометрическим продолжением оси ротора электродвигателя. Отсутствие промежуточного углового редуктора сводит к минимуму механические потери, снижает вибрацию и позволяет передавать крутящий момент на оснастку с максимальным коэффициентом полезного действия. Инструмент предназначен для растачивания, зачистки сварных швов, снятия облоя, фрезерования и шлифовки в труднодоступных местах.
Сердцем прямой шлифмашины является высокоскоростной коллекторный или бесщеточный (BLDC) двигатель, способный развивать скорость свыше 30 000 оборотов в минуту. При таких показателях центробежные силы, действующие на ротор и подшипниковые узлы, колоссальны. Поэтому роторы профессиональных моделей проходят прецизионную динамическую балансировку на стендах, а опорные подшипники заключаются в массивные металлические фланцы (часто из литого алюминия), обеспечивающие идеальный теплоотвод и структурную жесткость.
Технические параметры и критерии выбора
Производительность инструмента и спектр решаемых задач напрямую зависят от мощности двигателя и конфигурации шпиндельного узла. Основные технические параметры разделяют прямые шлифмашины на классы:
| Технический параметр |
Легкий класс (универсальные) |
Тяжелый класс (индустриальные) |
| Номинальная потребляемая мощность |
400 – 600 Вт |
750 – 1500 Вт и выше |
| Частота вращения шпинделя на холостом ходу |
10 000 – 30 000 об/мин |
7 000 – 28 000 об/мин (с высоким крутящим моментом) |
| Размер посадочной цанги (стандарт) |
6 мм (опционально 3 мм, 1/4") |
8 мм, 10 мм (для тяжелых борфрез) |
| Конфигурация корпуса |
Короткий шпиндель, хват за корпус мотора |
Удлиненная шейка шпинделя для глубоких отверстий |
Конструктивные особенности и применяемая оснастка
Для обеспечения безопасности и точности при экстремальных оборотах, инженеры применяют ряд специфических технологических решений:
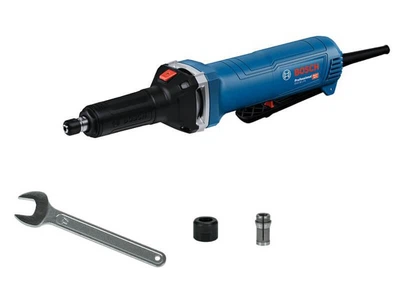
- Цанговый патрон: В отличие от кулачковых патронов дрелей, здесь используется разрезная стальная цанга. Затягивание гайки вдавливает цангу во внутренний конус шпинделя, обеспечивая идеальное центрирование (радиальное биение не превышает сотых долей миллиметра) и надежный обжим хвостовика оснастки по всей площади.
- Константная электроника (тахогенератор): Микропроцессор отслеживает падение оборотов при контакте фрезы с металлом и мгновенно повышает силу тока. Это предотвращает заклинивание инструмента в вязких материалах (например, алюминии) и сохраняет заявленную чистоту обработки поверхности.
- Плавный пуск и защита от перезапуска: Электронный модуль ограничивает пусковой ток, предотвращая резкий рывок инструмента в руках оператора при старте. Система блокировки исключает самопроизвольный запуск машины при восстановлении напряжения в сети, если кнопка осталась во включенном положении.
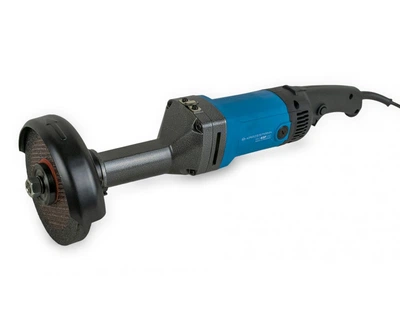
- Удлиненный шпиндель: Модели с длинной и тонкой шейкой редуктора (изготовленной из цельнолитого металла) позволяют оператору заводить абразивный камень или фрезу внутрь труб, глубоких матриц и штампов, куда физически не может проникнуть ни один другой инструмент.
Совет эксперта: Никогда не пренебрегайте правилом соответствия диаметра оснастки и скорости вращения. Чем больше диаметр абразивной шарошки или твердосплавной борфрезы, тем ниже должны быть обороты шпинделя. Работа массивной оснасткой на максимальной скорости приведет к резонансной вибрации, изгибу хвостовика и мгновенному разрушению фрезы под действием центробежной силы, что крайне травмоопасно.
Часто задаваемые вопросы о прямых шлифмашинах
Можно ли использовать прямую шлифмашину для резьбы по дереву?
Да, прямые шлифмашины отлично подходят для силовой резьбы по дереву, создания скульптур и выборки пазов. Для этих задач используются специальные рашпильные фрезы (ежики) или твердосплавные борфрезы с крупным зубом, чтобы древесная стружка не забивала режущие кромки.
Почему во время работы борфреза начинает «прыгать» по металлу и оставлять глубокие задиры?
Эффект «отскока» или дробления возникает из-за неправильного выбора оборотов (слишком низкая скорость для мелкой фрезы), чрезмерного давления на инструмент или попутного фрезерования (когда направление вращения фрезы совпадает с направлением движения инструмента). Вести машину нужно строго навстречу вращению оснастки, применяя легкое, равномерное давление.
В чем отличие прямой шлифмашины от гравера (бормашины)?
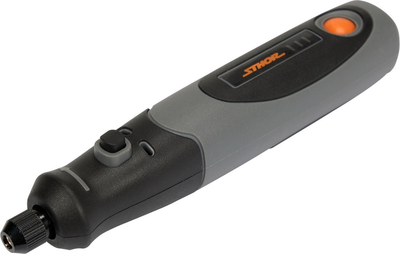
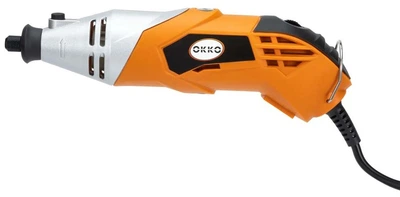
Граверы — это маломощные инструменты (до 150-200 Вт) с цангами малого диаметра (обычно 2.4 - 3.2 мм), предназначенные для ювелирных, художественных работ и мелкого хобби. Прямые шлифмашины обладают промышленной мощностью (от 400 Вт и выше), используют цанги 6-8 мм и предназначены для агрессивного съема металла на металлообрабатывающих предприятиях и в автомастерских.