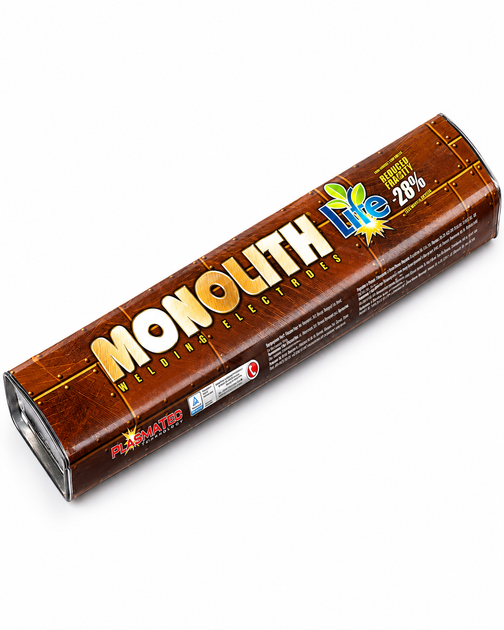
Электроды МОЛОЛИТ РЦ предназначены для ручной дуговой сварки металлических конструкций, стыковых и угловых соединений. Благодаря рутилово-целлюлозному покрытию обеспечивают легкое зажигание и повторное зажигание дуги, стабильное горение, равномерное формирование сварного шва и легкое отделение шлаковой корки.
Электроды подходят для ремонтных, монтажных и хозяйственных работ, а также для сварки металлических конструкций в разных пространственных положениях.
Преимущества
Легкий поджог дуги – удобное начальное и повторное зажигание.
Стабильное горение дуги – комфортное выполнение сварочных работ.
Качественная формовка шва — равномерный металл шва и хороший внешний вид соединения.
Легкое удаление шлака – упрощает очистку после сварки.
Уменьшенное разбрызгивание металла способствует более аккуратной работе.
Универсальность применения – для стыковых и угловых соединений.
Невысокая требовательность к подготовке поверхности допускается сварка при наличии незначительной ржавчины и загрязнений, однако предварительная очистка металла рекомендована.
Основные характеристики
Тип покрытия: рутилово-целлюлозное
Способ сварки: ручная дуговая.
Сварочный ток: постоянный или переменный
Рекомендуемая полярность при постоянном токе: обратная («+» на электроде)
Напряжение холостого хода источника при сварке переменным током: 50 В
Рекомендованная сила сварочного тока: 80–110 А
Применение: сварка стыковых и угловых соединений металла.
Режим сварки
Для электродов диаметром 3 мм рекомендуемая сила сварочного тока составляет 80-110 А.
Сварку выполняют постоянным током любой полярности, рекомендуется обратная полярность («+» на электроде), или переменным током при условии напряжения холостого хода источника не менее 50 В.
Положение сварки
Электроды пригодны для сварки в разных пространственных положениях, в частности, вертикальных соединений сверху вниз. Рекомендуется работать короткой дугой и не допускать затекания шлака впереди дуги.
Механические свойства металла шва
Типовые значения в соответствии с характеристиками AWS A5.1:
Временное сопротивление разрыву: 500–640 МПа
Граница текучести: не менее 420 МПа
Относительное удлинение: не менее 20%
Энергия поглощенного удара KV при 0 °C: не менее 47 Дж
Химический состав наплавленного металла
Типовые значения, %:
Углерод (C): 0,07–0,10
Марганец (Mn): 0,40-0,45
Кремний (Si): 0,25–0,40
Фосфор (P): 0,020–0,035
Сера (S): 0,004–0,060
Рекомендации по использованию
Допустимое содержание влаги в покрытии перед использованием – не более 0,9%. При превышении нормы электроды необходимо просушить в течение 60 мин при температуре 120 ± 10 °C.
Для получения качественного сварного шва рекомендуется очищать поверхности от значительных загрязнений и соблюдать рекомендованный режим сварки.
Легкое зажигание дуги, стабильное горение и простое удаление шлака обеспечивают удобство работы и качественную формовку сварного шва.



Отзывов еще нет
Станьте первым, кто поделится своим мнением!