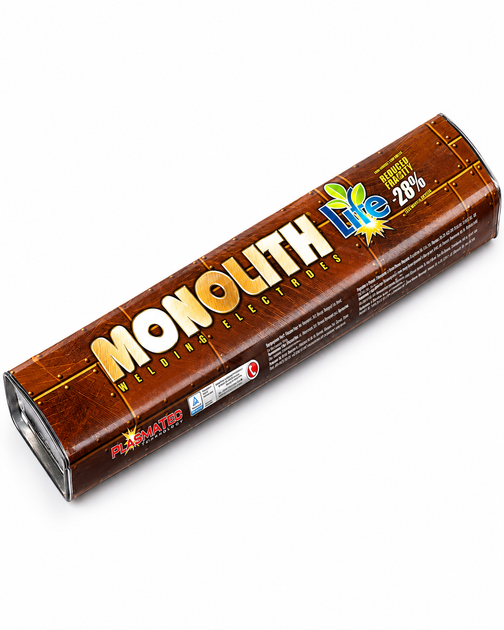
Електроди МОЛОЛІТ РЦ призначені для ручного дугового зварювання металевих конструкцій, стикових і кутових з'єднань. Завдяки рутилово-целюлозному покриттю забезпечують легке запалювання та повторне запалювання дуги, стабільне горіння, рівномірне формування зварного шва й легке відділення шлакової кірки.
Електроди підходять для ремонтних, монтажних і господарських робіт, а також для зварювання металевих конструкцій у різних просторових положеннях.
Переваги
Легкий підпал дуги — зручне початкове та повторне запалювання.
Стабільне горіння дуги — комфортне виконання зварювальних робіт.
Якісне формування шва — рівномірний метал шва та гарний зовнішній вигляд з'єднання.
Легке видалення шлаку — спрощує очищення після зварювання.
Зменшене розбризкування металу — сприяє акуратнішій роботі.
Універсальність застосування — для стикових і кутових з'єднань.
Невисока вимогливість до підготовки поверхні — допускається зварювання за наявності незначної іржі та забруднень, проте попереднє очищення металу рекомендоване.
Основні характеристики
Тип покриття: рутилово-целюлозне
Спосіб зварювання: ручне дугове
Зварювальний струм: постійний або змінний
Рекомендована полярність при постійному струмі: зворотна («+» на електроді)
Напруга холостого ходу джерела при зварюванні змінним струмом: 50 В
Рекомендована сила зварювального струму: 80–110 А
Застосування: зварювання стикових і кутових з'єднань металу.
Режим зварювання
Для електродів діаметром 3 мм рекомендована сила зварювального струму становить 80–110 А.
Зварювання виконують постійним струмом будь-якої полярності, рекомендовано зворотну полярність («+» на електроді), або змінним струмом за умови напруги холостого ходу джерела не менше 50 В.
Положення зварювання
Електроди придатні для зварювання в різних просторових положеннях, зокрема вертикальних з'єднань зверху вниз. Рекомендується працювати короткою дугою та не допускати затікання шлаку поперед дуги.
Механічні властивості металу шва
Типові значення згідно з наданими характеристиками AWS A5.1:
Тимчасовий опір розриву: 500–640 МПа
Границя плинності: не менше 420 МПа
Відносне видовження: не менше 20%
Енергія поглиненого удару KV при 0 °C: не менше 47 Дж
Хімічний склад наплавленого металу
Типові значення, %:
Рекомендації щодо використання
Допустимий вміст вологи в покритті перед використанням — не більше 0,9%. У разі перевищення норми електроди необхідно просушити протягом 60 хвилин за температури 120 ± 10 °C.
Для отримання якісного зварного шва рекомендується очищати поверхні від значних забруднень і дотримуватися рекомендованого режиму зварювання.
Легке запалювання дуги, стабільне горіння та просте видалення шлаку забезпечують зручність роботи й якісне формування зварного шва.



Відгуків ще немає
Станьте першим, хто поділиться своєю думкою!