Фрези по дереву: створення ідеальних форм та надійних столярних з'єднань
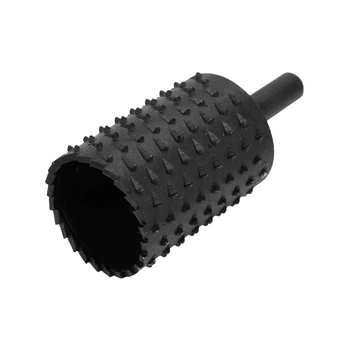
Збирання меблів, виготовлення віконних рам, дверей або декоративних інтер'єрних елементів не обходиться без профілювання деревини. Звичайна пила може лише відсікти зайве, тоді як спеціалізоване фрезерне оснащення здатне вирізати складний фігурний профіль, сформувати невидиме з'єднання шип-паз або акуратно округлити гострі грані. Якісні фрези по дереву забезпечують ідеально гладкий різ волокон, мінімізуючи подальшу потребу в ручному шліфуванні заготовки.
Основні конфігурації ріжучої частини
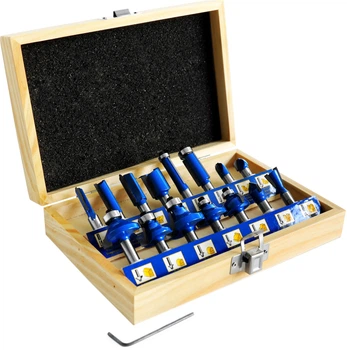
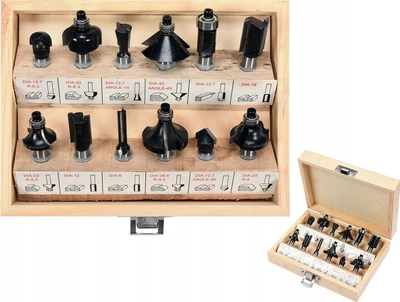
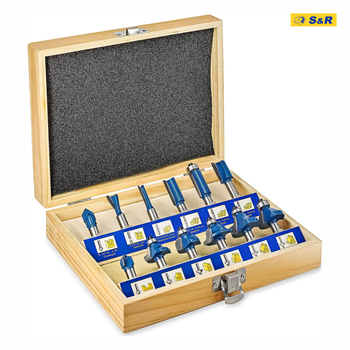
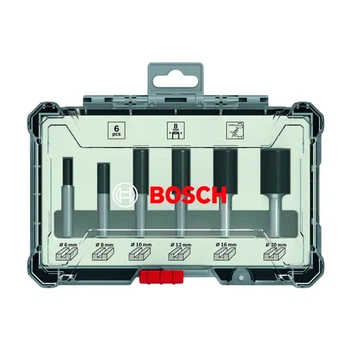
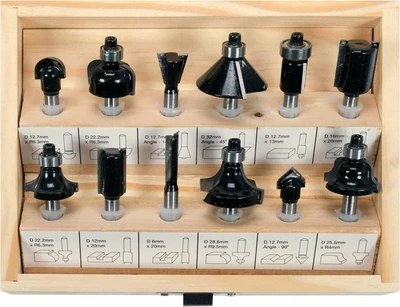
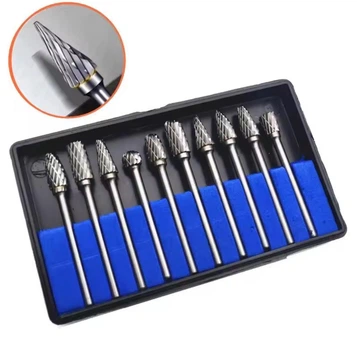
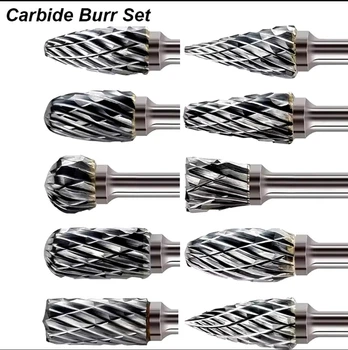
Столярна справа вимагає різноманітності форм, тому виробники пропонують десятки варіантів профілів для вирішення вузьких завдань:
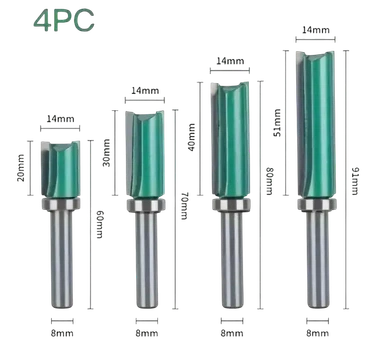
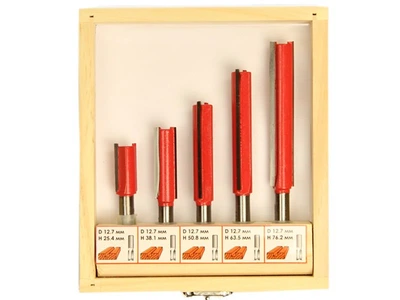
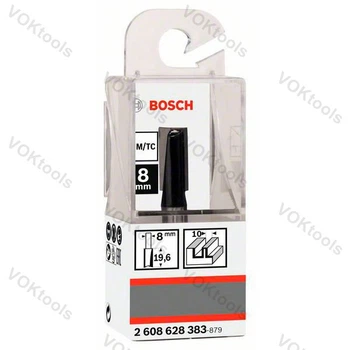
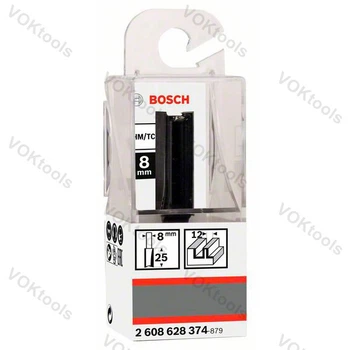
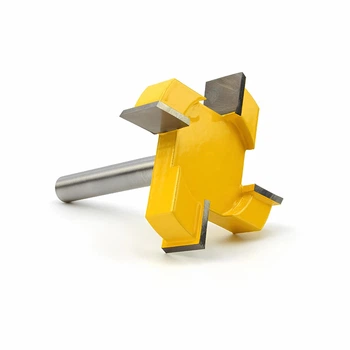
- Пазові (прямі, галтельні, V-подібні) — занурюються в масив для вибірки ненаскрізних заглиблень, канавок під петлі, замки або прокладання проводів.
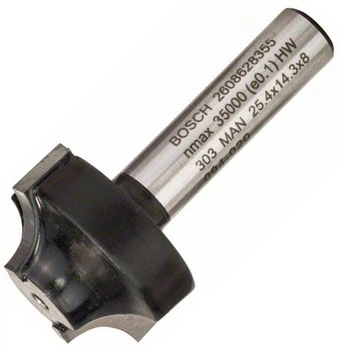
- Кромкові (обгінні, калювальні, фаскові) — працюють виключно по краю деталі. Оснащуються нижнім або верхнім упорним підшипником, який котиться по шаблону або рівному торцю дошки, не даючи лезам врізатися глибше заданого розміру.
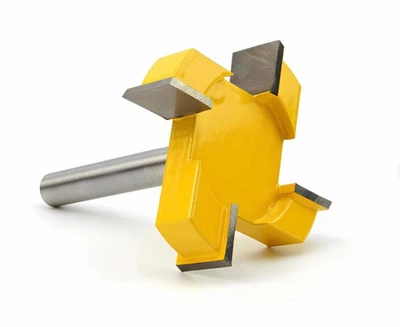
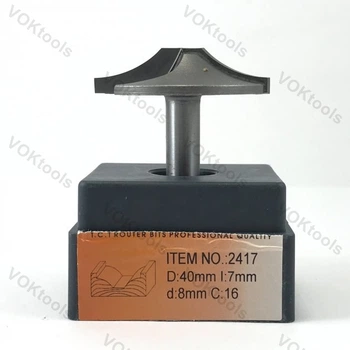
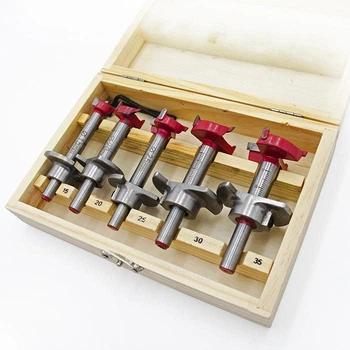
- Фігірейні — масивні насадки великого діаметра. Застосовуються в горизонтальних фрезерних столах для виготовлення декоративних фільонок (центральних вставок) класичних меблевих фасадів.
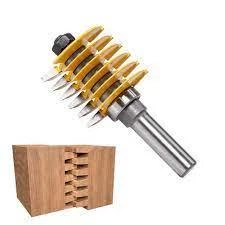
- Шипові (для зрощування) — створюють профілі-відповідники типу «ластівчин хвіст» або мікрошип, багаторазово збільшуючи площу склеювання двох дощок для отримання надміцного меблевого щита.
Залежність результату від матеріалу лез
| Матеріал ріжучої кромки (напайки) |
Твердість деревини |
Особливості зносу |
Сфера застосування |
| Швидкорізальна сталь (HSS) |
М'які породи (сосна, ялина, липа) |
Швидко тупиться при перегріві |
Рідкісні разові роботи, домашня майстерня |
| Твердий сплав / Карбід вольфраму (HM / HW) |
Тверді породи (дуб, ясен), МДФ, фанера |
Висока стійкість, не боїться клею в МДФ |
Професійна столярка, серійне меблеве виробництво |
| Суцільносплавні (Solid Carbide) |
Екзотична деревина, композити |
Крихкі на злам, але максимально гострі |
Високоточна обробка на фрезерних верстатах з ЧПК |
Технологія чистового фрезерування
Деревина неоднорідна, і щоб уникнути виривання волокон (особливо під час обробки торців), необхідно дотримуватися базової культури роботи з інструментом:
- Надійно зафіксуйте заготовку струбцинами. Найменша вібрація дошки призведе до появи "хвилі" на відфрезерованому краї.
- При вибірці глибоких пазів не намагайтеся зняти весь матеріал за один раз. Опускайте фрезу поетапно, знімаючи не більше 3-5 мм за один прохід.
- Налаштовуйте швидкість обертання фрезера обернено пропорційно діаметру насадки. Дрібні фрези (до 15 мм) чудово працюють на 20000-24000 об/хв, тоді як для великих фігірейних моделей (50-80 мм) швидкість потрібно знижувати до 10000-12000 об/хв, щоб уникнути дисбалансу.
- Завжди подавайте інструмент назустріч обертанню фрези (зустрічне фрезерування). При побіжному фрезеруванні леза будуть чіплятися за волокна і інструмент може різко вирвати з рук.
Експертна порада: Якщо на відфрезерованому краї світлої деревини залишаються чорні підпалини, це означає, що ви ведете інструмент занадто повільно або виставили надмірно високі оберти. Леза не встигають зрізати матеріал, перегріваються самі і палять деревну смолу. Не зупиняйте фрезер ні на секунду в кутах заготовки — тримайте рівний і впевнений темп подачі.
Раціональний підхід до столярного оснащення
Для передбачуваної та довговічної роботи звертайте увагу не тільки на сплав лез, а й на якість упорного підшипника — дешеві підшипники швидко забиваються деревним пилом, клинять і починають пропалювати глибоку борозну на вашій деталі. Візьміть за правило після кожної робочої зміни очищати ріжучі кромки від налиплої смоли спеціальними розчинниками. Чиста фреза менше нагрівається, довше тримає заточування і забезпечує преміальну якість поверхні, знижуючи ваші трудовитрати на фінішну підготовку деревини до фарбування або лакування.